



ГОСТ Р ИСО 12176-1—2011
При подготовке данной статьи были учтены положения ГОСТ Р ИСО 12176-1—2011 — национального стандарта Российской Федерации, регламентирующего требования к оборудованию для сварки полиэтиленовых труб методом стыковой сварки нагретым инструментом. Этот документ полностью соответствует международному стандарту ISO 12176-1:2006 и применяется при монтаже полиэтиленовых трубопроводов для транспортировки воды и газа.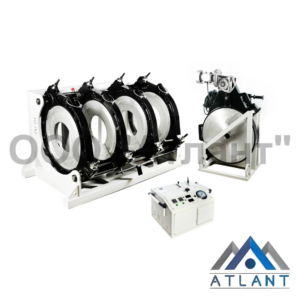
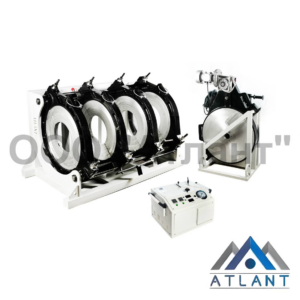
Основные элементы стыкового сварочного аппарата для сварки полиэтиленовых труб включают:
- Центратор (позиционер, тиски) — основа аппарата, предназначенная для точной фиксации и соосного выравнивания свариваемых труб или трубы и фитинга. Обеспечивает прочность и надежность при сварочном давлении. Состоит из стальной рамы, направляющих штанг, гидроцилиндров и хомутов (зажимов): два неподвижных и два подвижных.
- Маслостанция (гидростанция) — обеспечивает необходимое гидравлическое давление для сведения и разведения зажимов центратора. Подключается к центратору с помощью рукавов высокого давления и быстроразъёмных соединений (БРС). Внутри — электродвигатель и гидронасос, соединённые через сальник.
- Электроторцеватель (фреза, торцеватель) — устройство для зачистки и выравнивания торцов труб перед сваркой. Устраняет неровности, загрязнения и окислы, обеспечивая идеальную плоскость стыка. Состоит из корпуса, вращающихся дисков с ножами, электродвигателя и приводной цепи.
- Электронагреватель (нагревательный элемент, «блин», «сковорода») — нагревает торцы труб до заданной температуры (обычно около 220 °C). Включает металлическую пластину с антипригарным покрытием, встроенный ТЭН, термопару для контроля температуры и распределительную коробку. Подключается к пульту управления через специальный разъём.
Станина
Станина сварочного оборудования является критически важным элементом при сварке ПНД труб, поскольку от её жесткости и устойчивости зависит качество конечного сварного соединения.
Основные требования к станине согласно стандартам:
-
Жесткость конструкции должна обеспечивать устойчивость при максимальных нагрузках без деформации
-
Точность позиционирования должна сохраняться даже при работе с тяжелыми плетями труб
-
Устойчивость к нагрузкам должна исключать прогиб и искажение геометрии
При нарушении геометрии станины возникают следующие проблемы:
-
Невозможность точного центрирования труб
-
Нарушение соосности соединения
-
Неравномерное распределение давления при сварке
-
Образование некачественного сварного шва
Усиленная конструкция станины должна обеспечивать:
-
Сохранение формы при максимальных нагрузках
-
Минимальные отклонения при изгибе (не более 0,2 мм на всей длине перемещения)
-
Стабильность геометрических параметров при температурных воздействиях
-
Возможность работы в полевых условиях без потери характеристик
Контроль качества станины включает:
-
Проверку несоосности зажатых труб (не более 0,5 мм)
-
Испытания на изгиб с определением допустимых отклонений
-
Проверку восстановления формы после снятия нагрузки
-
Контроль жесткости направляющих элементов


