




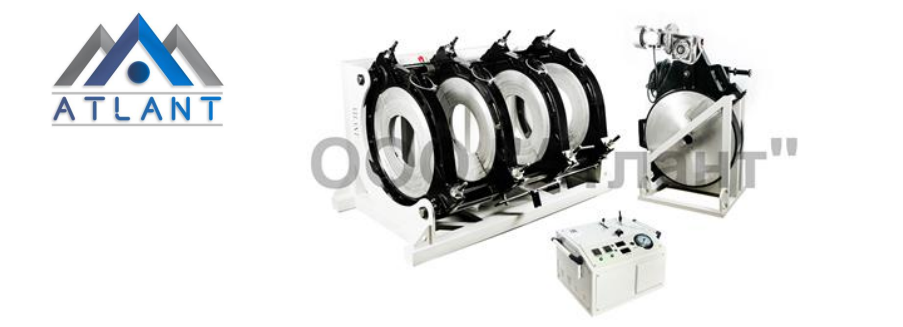
Внешне стыковые сварочные аппараты разных ценовых категорий могут выглядеть одинаково — особенно в диапазоне до Ø500 мм. При более детальном рассмотрении различия оказываются принципиальными и напрямую влияют на качество сварного шва и надёжность оборудования на объекте.
Сравнительная таблица: качественный аппарат vs дешёвый аналог
| Узел | Качественный аппарат | Дешёвый аналог |
|---|---|---|
| Станина | Усиленный профиль, рёбра жёсткости, ударопрочные хомуты с вкладышами | Уменьшенное сечение профиля, тонкий металл, минимум рёбер |
| Гидроцилиндры | Увеличенное сечение, фторопластовые кольца, увеличенный ход каретки | Заниженное сечение, без фторопластовых колец — риск течи при нагрузке |
| Болты хомутов | Калёный металл, высокий гребень, широкий шаг; запасной болт в ЗИП | Стандартные дешёвые болты — риск срыва при устранении овальности |
| Гидроблок | Закрытый корпус, защита от пыли и влаги, авиационные разъёмы | Открытый корпус или закрытый с дешёвыми разъёмами |
| Манометр | Аналоговый — работает без питания на этапе охлаждения | Цифровой — отключается при сбое питания, теряет показания |
| Нагревательный элемент | Заводская калибровка, прострел термометром всей поверхности | Без калибровки — неравномерный прогрев, перепады выходят за регламент |
| Блок протоколирования | Собственный разъём и блок в комплекте или опционально | Отсутствует; совместимость с внешними блоками не гарантирована |
| ЗИП | Ножи торцевателя, расходники гидросистемы, термопара | Отсутствует |
| Сервисная сеть | ~40 региональных подразделений по РФ и СНГ | Сервис зависит от посредника-продавца |
Станина (центратор)
Станина — основа аппарата: на ней фиксируется и выравнивается труба по горизонту. От жёсткости каркаса зависит точность центровки и, в конечном счёте, качество шва. Качественная станина — это стальной профиль с рёбрами жёсткости и ударопрочными хомутами с вкладышами. В дешёвых аппаратах ради экономии уменьшают сечение профиля и толщину металла — это сокращает ресурс и точность геометрии.
Гидравлические цилиндры и штоки
Визуально цилиндры сложно различить, однако при разборе разница очевидна. В качественных аппаратах сечение цилиндров увеличено, ход каретки больше, а в гидроцилиндрах установлены фторопластовые кольца — плотный материал, который принимает нагрузку на себя и предотвращает срез мягких сальников при давлении трубы на штоки. В дешёвых аппаратах эти кольца отсутствуют: при сварке без роликовых опор штоки получают изгибающую нагрузку («коромысло»), деформируются сальники, возникает течь масла.
⚠️ Даже при наличии фторопластовых колец использование роликовых опор обязательно — это требование регламента, а не опция.
Вкладыши
Распространённый маркетинговый приём дешёвых брендов — комплектовать аппараты вкладышами «начиная с Ø40 мм». На практике сварить трубу столь малого диаметра на мощном аппарате крайне сложно: торцеватель рвёт трубу, а гидравлика не обеспечивает нужные параметры давления для качественного шва. Преимущество сомнительное.
Болты крепления хомутов
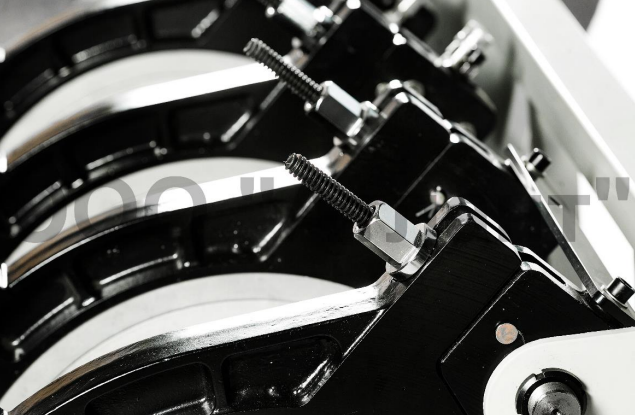
Болты на качественных аппаратах изготовлены из калёного металла с высоким гребнем и широким шагом резьбы. Типичная ошибка на объектах — попытка «выправить» овальность трубы затяжкой болтов хомута вместо применения скругляющих насадок. Это категорически запрещено и приводит к срыву болтов. В дешёвых аппаратах болты изначально низкого качества — срыв происходит ещё быстрее.
Ключ к надёжному шву — качественная станина и гидросистема, правильные вкладыши, крепёж и соблюдение регламента: роликовые опоры и корректная подготовка трубы.
Гидроблок
Дешёвые аппараты нередко имеют корпус открытого типа — гидросистема не защищена от пыли, грязи и ударов. Встречаются и «закрытые» версии, но с разъёмами низкого качества. Отдельно стоит отметить цифровой манометр: на стройке это скорее риск, чем преимущество — прибор хрупок в полевых условиях, а при отключении питания на этапе охлаждения теряет показания. Аналоговый манометр работает без электроэнергии.
- Проверяйте наличие защиты от реверса.
- Убедитесь в наличии отдельного разъёма для блока протоколирования — без него аппарат не допускается на газовые объекты, а адаптация стороннего блока не гарантирует корректную работу.
Нагревательный элемент («зеркало»)
Внешне нагревательные элементы разных производителей схожи, однако качество сборки и внутренние компоненты принципиально различаются. На серьёзных производствах каждый элемент проходит заводскую калибровку: термометром простреливается вся рабочая поверхность, выполняются пуско-наладка и проверка равномерности нагрева. Без этой процедуры на объектах появляются типичные жалобы: часть окружности прогревается до нормы, часть — нет; перепады температуры выходят за регламент ±7 °C, установленный ГОСТ Р ИСО 12176-1-2021.
Сервис и ЗИП
С учётом удалённости большинства объектов отсутствие запасных частей означает простой бригады — а это ~100 000 руб. в день. Полноценный ремонтный комплект (ЗИП) должен включать:
- два запасных двусторонних ножа торцевателя;
- полный комплект расходников для гидросистемы (прокладки, сальники);
- термопару нагревательного элемента.
Важен и региональный сервис: наличие ~40 подразделений по РФ и СНГ существенно сокращает время на получение запчастей и ремонт по сравнению с ситуацией, когда единственный сервис — продавец-посредник.
Вывод
На крупном объекте стоимость аппарата составляет ничтожную долю от общего бюджета, зато риски простоя и переделок из-за некачественного шва — вполне реальные и ощутимые. Выбирайте оборудование по совокупности конструктивных характеристик, а не только по цене.


